 ENG


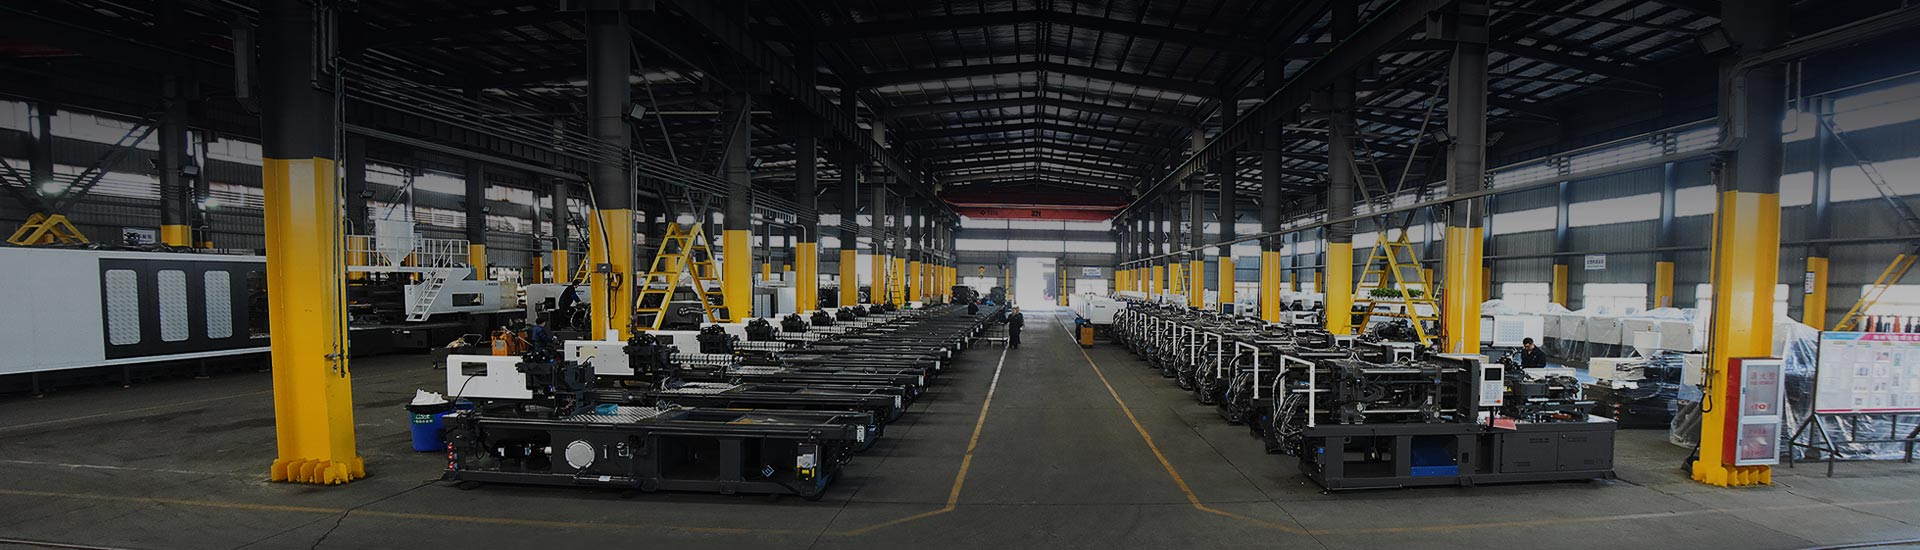
Mikä on ruiskuvalukone
Ruiskuvalukone on valmistuslaitteisto, joka lämmittää ja sulattaa muovihartsia ja ruiskuttaa sen sitten valvotussa paineessa suljettuun teräsmuottiin kiinteän osan muodostamiseksi. Kun osa jäähtyy muotin sisällä, muotti avautuu, osa työnnetään ulos ja kone toistaa syklin, usein tuhansia kertoja vuorossa. Tämän toistettavan prosessin vuoksi ruiskupuristuskone on edelleen yksi laajimmin käytetyistä muovinkäsittelylaitteiden luokista suurien volyymien valmistukseen.
Jokainen ruiskuvalukone on rakennettu kahden yhdessä toimivan toiminnallisen järjestelmän ympärille: ruiskutusyksikkö, joka pehmittää ja toimittaa sulaa hartsia, ja puristusyksikkö, joka pitää muotin suljettuna ruiskutuspainetta vastaan ja avaa sen osan irrotusta varten. Se, toimivatko nämä järjestelmät hydraulisesti, sähköisesti vai servohydraulisella hybridijärjestelyllä, määrittää eri konetyypit, joita käsitellään myöhemmin tässä oppaassa.
Ruiskuvalulaitteet kattavat laajan kokovalikoiman. Pienet tarkkuuskoneet toimivat reilusti alle 100 tonnin puristusvoimalla, kun taas suuret rakennesovellukset vaativat useiden tuhansien tonnin koneita. Yhtenä vertailukohtana HIGHSUNin oma tuotevalikoima, mukaan lukien HXM-, HXH-, HXZ- ja HYD-sarjat, kattaa puristusvoimat vaihtelevat 98 tonnista 3 000 tonniin , joka osoittaa, kuinka laaja tämä laiteluokka on.
2 ydinjärjestelmää Ruiskutusyksikkö ja kiristysyksikkö
4 avainvaihetta Täyttö, pakkaus, pito, jäähdytys
98T - 3000T Tyypillinen puristusvoimaalue
Ruiskupuristusvaiheet: täyttö, pakkaus, pito ja jäähdytys
Ruiskuvaluprosessi ymmärretään parhaiten lyhyeksi, toistuvaksi sykliksi yksittäisen toimenpiteen sijaan. Jokainen ruiskupuristustoiminto kulkee muotin sulkemisen ja puristamisen, täytön, pakkaamisen ja pitämisen, jäähdytyksen ja lopuksi muotin avaamisen ja irrotuksen läpi. Jokainen vaihe oikein, ei vain ruiskupuristuskoneen vetoisuus, määrää, tuleeko osa ulos mitoiltaan oikein ja ilman näkyviä vikoja.
1 Kiinnitys Kiinnitysyksikkö sulkee muotin ja pitää molemmat puolikkaat yhdessä riittävällä voimalla vastustaakseen tulevan sulatteen painetta.
2 Täyttö Ruuvi liikkuu eteenpäin ja työntää sulaa hartsia suuttimen ja jakojärjestelmän läpi täyttääkseen muotin ontelon kontrolloidulla nopeudella.
3 Pakkaus ja säilytys Lisäpainetta käytetään pakkaamaan ylimääräistä materiaalia onteloon, mikä kompensoi kutistumista, kun osa alkaa jäähtyä.
4 Jäähdytys Osa jäähtyy suljetun muotin sisällä, kunnes se on tarpeeksi jäykkä säilyttääkseen muotonsa, kun se on irrotettu.
5 Poisto Muotti avautuu, ejektorin tapit työntävät valmiin osan vapaaksi ja kiristysyksikkö sulkeutuu uudelleen aloittaakseen seuraavan syklin.
Kiertopaineprofiili
Havainnollistava suhteellinen onkalopaine yhden muovausjakson aikana. Todelliset painekäyrät vaihtelevat osan geometrian, seinämän paksuuden ja materiaalin mukaan.
Kierrätysajan jako vaiheittain
Tuotannossa yleisesti havaittu yleinen kuvio, jossa jäähdytyksen osuus on tyypillisesti suurin osa syklin kokonaisajasta. Todelliset mittasuhteet vaihtelevat seinämän paksuuden ja materiaalin mukaan.
Ruiskupuristuskoneen komponentit selitetty
Tämä osio hajottaa jokaisen koneen olennaiset ruiskumuottilaitteet hartsin sisäänotosta valmiiseen osaan. Näiden komponenttien ymmärtäminen helpottaa muovin ruiskuvalun päivittäisen työn seuraamista alkuasetuksista rutiinikäyttöön ja vianetsintään.
Hopper Pitää raa'at hartsipelletit ja syöttää ne painovoiman avulla tynnyriin. Monilla tuotantolinjoilla suppilo liitetään kuivausrumpuun tai tyhjiökuormaajaan osana ympäröivää apukoneita.
Tynnyri ja ruuvi (plastisointiyksikkö) Kuumennetun tynnyrin sisällä oleva pyörivä ruuvi kuljettaa, puristaa ja sulattaa hartsin ennen sen ruiskuttamista. Ruuvin geometria, puristussuhde ja pituuden ja halkaisijan suhde sovitetaan käsiteltävään hartsiperheeseen.
Suutin Ohjaa sulan hartsin tynnyristä muotin suuhun. Suuttimen kärjen muotoilu vaikuttaa kuolaamiseen, painehäviöön ja siihen, kuinka siististi hauli erottuu muotista seuraavan jakson alussa.
Kiinnitys Unit Pitää kaksi muotin puolikasta suljettuna ruiskutuspainetta vastaan ja avaa muotin osien irrottamista varten käyttämällä mekaanista kytkintä, suoria hydraulisylintereitä tai kaksilevyistä sidetankosylinterijärjestelyä.
Muotti Tarkkuusterästyökalu, jonka yleensä toimittaa erillinen muottikone, joka muodostaa valmiin osan ontelon ja ytimen geometrian ja määrittää jäähdytyskanavan asettelun.
Solmiotangot Teräspalkit, jotka ohjaavat levyn liikettä ja kuljettavat puristuksen aikana syntyvän reaktiovoiman pitäen muotin kohdakkain koneen ollessa paineen alaisena.
Ajojärjestelmä Toimittaa tehon ruuvin pyörimisen, ruiskutuksen ja kiristysliikkeen takana hydraulipumpun, servohydraulisen hybridijärjestelmän tai täysin sähköisten servomoottorien kautta konetyypistä riippuen.
Ohjausjärjestelmä (HMI) Kosketusnäyttöliittymä ja ohjelmoitava ohjain, joiden avulla käyttäjä voi asettaa, tallentaa ja valvoa prosessiparametreja, kuten ruiskutusnopeutta, painetta ja lämpötilaa jokaisen syklin aikana.
Koneen rakenteen yleiskatsaus
Yksinkertaistettu rakennekatsaus tyypillisestä ruiskupuristuskoneen asettelusta. Todellinen komponenttien sijoitus vaihtelee konetyypin ja valmistajan mukaan.
Ruiskuvalukoneiden tyypit ja niiden erottaminen toisistaan
Ruiskuvalukoneet ryhmitellään yleensä käyttötyypin ja puristusrakenteen mukaan. Käyttötyyppi kattaa hydrauliset, sähköhydrauliset hybridi- ja täyssähköiset koneet, kun taas kiristysrakenne kattaa perinteisen vipumallin ja kaksilevyrakenteen. Näiden luokkien päälle kerrostuvat erikoiskokoonpanot, jotka on rakennettu tiettyä prosessia varten, kuten kaksiväriset koneet ja erityiset PET- tai PVC-sarjat.
Yleisten konetyyppien laadullinen vertailu
Laadullinen, havainnollistava vertailu, jonka tarkoituksena on osoittaa suhteellisia suuntauksia, ei mitattuja suorituskykyarvoja millekään tietylle mallille.
Sähköhydrauliset hybridikoneet (servokoneet). Yhdistä servokäyttöinen hydraulipumppu tavanomaiseen hydraulikäyttöön. Tämä kokoonpano kattaa laajan vetoisuusalueen ja tasapainottaa tarkkuuden, energiatehokkuuden ja toiminnan joustavuuden, mikä tekee siitä yhden yleisimmin määritellyistä ruiskuvalukonekategorioista yleisessä valmistuksessa.
Täyssähköinen Machines Käytä servomoottoreita kiinnitykseen, ruiskutukseen ja poistoon hydrauliöljyn sijaan. Ne tarjoavat tyypillisesti nopean dynaamisen vasteen, puhtaamman käyttöympäristön ja vahvan toistettavuuden, mikä sopii tarkkuuselektroniikkaan, lääketieteellisiin ja optisiin osiin.
Kaksitasoinen Machines Korvaa perinteinen kolmen levyn vipumalli kahdella suurella levyllä, jotka on yhdistetty suoraan sidostangon sylintereillä. Tämä asettelu jakaa puristusvoiman tasaisesti suurille muoteille, ja se on yleinen suurten tonnimäärien sovelluksissa.
Korkea-Speed Machines Siinä on erittäin jäykkä runko ja nopea ruiskutusvaste ohutseinäisille, korkeakavitaatiomuotteille. Niitä käytetään usein pakkauksissa, ohutseinämäisissä säiliöissä ja muissa nopeissa osissa, joilla on suuri määrä.
Kaksiväriset ja monimateriaalikoneet Ne on varustettu kahdella tai useammalla itsenäisellä ruiskutusyksiköllä ja pyörivällä tai liukuvalla muottipöydällä, mikä mahdollistaa kahden hartsin tai kahden värin muovauksen yhdelle osalle yhdellä jaksolla.
PET- ja PVC-koneet Käytä erikoisruuveja, tynnyreitä ja lämpötilansäätöjärjestelmiä, jotka on räätälöity yhdelle hartsiperheelle. PET-aihiokoneet on optimoitu nopeaan jäähdytykseen ja selkeyteen, kun taas PVC- ja putkiliitoskoneet käyttävät korroosionkestäviä komponentteja, jotka sopivat PVC:n lämpöherkkyyteen.
Puristusvoima ja vetoisuus: Koneen mitoitus osaan
Puristusvoima, joka ilmaistaan yleisesti tonneina, kuvaa kuinka paljon voimaa puristusyksikkö voi käyttää pitääkseen muotin suljettuna, kun sula hartsi täyttää ontelon paineen alaisena. Vetoisuus arvioidaan yleensä osan ennustetun pinta-alan, käytettävän hartsin sopivan ontelopainekertoimen ja kohtuullisen turvamarginaalin perusteella, minkä jälkeen se vahvistetaan muottivalmistajan tai koneen toimittajan kanssa ennen lopullista mitoitusta.
Puristusvoima konesarjan mukaan
Likimääräiset vertailualueet yleisesti saatavilla olevalle puristusvoimalle konesarjoittain. Tarkat tarjoukset vaihtelevat valmistajan ja mallin mukaan.
Vetoisuusviite osaluokittain
Alla oleva taulukko antaa yleisen lähtökohdan siitä, kuinka tonnimäärä yleensä vastaa osaluokkaa. Se on viittaus varhaiseen suunnitteluun, ei korvaa asianmukaista tonnimäärälaskentaa tietylle osalle ja muotille.
| Tonnialue | Tyypillisiä osien esimerkkejä | Yleinen konetyyppi |
|---|---|---|
| Alle 200 tonnia | Pienet tarkkuuskomponentit, liittimet, kannet ja sulkimet | Täyssähköiset tai pienet hybridiservokoneet |
| 200-600 tonnia | Kotitaloustuotteet, PET-aihiot, keskikokoiset kodinkoneet | Hybridiservo- tai erilliset PET-koneet |
| 600-1200 tonnia | Autojen sisäpaneelit, suuret laatikot, putkenosat | Hybridiservo- tai kaksilevykoneet |
| 1200 tonnia ja enemmän | Suuret autojen koripaneelit, kuormalavat, suuret laitekotelot | Kaksilevyiset koneet |
Oikean ruiskutusyksikön valinta
Injektioyksikkö sulattaa ja toimittaa hartsin, joten se on mitoitettava ja konfiguroitava osan ja materiaalin mukaan sen sijaan, että se valitaan pelkän tonnimäärän mukaan. Kaksi konetta, joilla on identtinen puristusvoima, voivat silti sopia huonosti samaan työhön, jos niiden ruiskutusyksiköitä ei soviteta haalien kokoon ja hartsin käyttäytymiseen.
Vahvista lyöntikoko ja pehmityskapasiteetti peittävät raskaimman osan sekä juoksuputket, joten jäljellä on jonkin verran kapasiteettia tulevia muotteja varten.
Yhdistä ruuvin pituuden ja halkaisijan suhde ja puristussuhde hartsiperheeseen, koska täyteaineet ja lisäaineet muuttavat leikkaus- ja lämpötarpeita.
Tarkista suurin ruiskutuspaine ja -nopeus ohutseinäisiä tai pitkän virtausreitin osia vastaan, jotka tarvitsevat nopeita täyttöaikoja.
Harkitse korroosionkestäviä tai kulutusta kestäviä ruuvi- ja tynnyrikäsittelyjä PVC:lle, lasitäytteisille tai muille vaativille hartseille.
Tarkista vastapaine ja pehmennysnopeus, jos syklin aikaa rajoittaa se, kuinka nopeasti piippu voi valmistaa seuraavan laukauksen.
Varmista, että suuttimen tyyppi ja lämpötilan säätövyöhykkeet sopivat kosteudelle tai lämpöhajoamiselle herkkiin materiaaleihin, kuten PET.
Apukoneet ja tukilaitteet
Ruiskuvalukoneen ja tukikoneiston valitseminen yhdessä, eikä peräkkäin, tuottaa yleensä paremmin tasapainoisen tuotantosolun. Apukoneet ovat usein rajoittava tekijä ruiskupuristuskennossa, vaikka itse ruiskupuristuskoneella olisi vapaata syklikapasiteettia. Suorituskykyyn kykenemätön kuivausrumpu, pienempään muottiin mitoitettu jäähdytin tai hitaasti ulottuva noutorobotti voivat kumpikin muodostua apukoneiston pullonkaulaksi, joka rajoittaa kokonaistehoa, minkä vuoksi apulaitteiden mitoitus ansaitsee saman huomion kuin vetoisuus- ja ruiskutusyksiköiden valinta. Tämä on vielä tärkeämpää monimutkaisten ruiskumuottirakenteiden apukoneiden, kuten monionteloisten perhemuottien ja kuumakanavatyökalujen, joissa useat tukijärjestelmät on koordinoitava yhtä aikaa.
Materiaalikuivaimet ja -kuormaajat Poista kosteus hygroskooppisista hartseista, kuten PET, ja syötä esikuivattu materiaali automaattisesti, mikä vähentää manuaalista käsittelyä suppilon ympärillä.
Muotti Temperature Controllers Kierrätä vettä tai öljyä muotin läpi pitääksesi tasaisen onkalon pintalämpötilan, mikä vaikuttaa syklin kestoon, pinnan viimeistelyyn ja mittojen vakauteen.
Vedenjäähdyttimet Syötä jäähdytettyä vettä muottiin ja joissakin kokoonpanoissa tynnyriin tukemalla jäähdytysvaihetta, joka tyypillisesti muodostaa suurimman osan sykliajasta.
Nouto-robottijärjestelmät Poista valmiit osat ja kannattimet muottialueelta automaattisesti, mikä lyhentää poistovaihetta ja tukee valvomatonta tuotantoa.
Granulaattorit ja uudelleenhiontajärjestelmät Käsittele terät, kannattimet ja hylätyt osat uudelleen käyttökelpoiseksi hiotukseksi, mikä on tärkeä vaihe perhemuoteille, jotka tuottavat huomattavan määrän romua.
Hot Runner -ohjaimet Hallitse vyöhykekohtaista lämpötilaa kuumakanavamuoteissa, mikä on erityisen tärkeää monimutkaisissa, monionteloisissa muottirakenteissa.
Materiaalinäkökohdat: hartsi, polyeteeni ja tekniset muovit
Erot ruiskumuottien käsittelyssä hartsiperheiden välillä selittävät, miksi yksikään koneen asennus ei toimi jokaisessa työssä. Hartsin ruiskuvaluprosessi riippuu suuresti siitä, kuinka materiaali käyttäytyy sulamisen jälkeen, mukaan lukien virtauspituus, kutistumisnopeus ja herkkyys leikkaus- ja lämpöherkkyydelle.
Hartsin ruiskupuristusprosessin perusteet
Jokainen hartsin ruiskuvaluprosessi alkaa sulamiskäyttäytymisestä. Lasikuituvahvisteiset tekniset hartsit vaativat tyypillisesti korkeampia tynnyrilämpötiloja, korkeampaa ruiskutuspainetta ja kulutusta kestäviä ruuveja, kun taas täyttämättömät perushartsit prosessoidaan yleensä alhaisemmissa lämpötiloissa leveämmällä käsittelyikkunalla.
Lyhyt polyeteenin ruiskupuristuskäsittelyopas
Polyeteeni on puolikiteinen hartsi, jota käytetään laajalti korkissa, sulkimissa, ohutseinämäisissä pakkauksissa ja kotitaloustuotteissa. Se käsittelee yleensä alhaisella kosteusherkkyydellä ja laajalla sulamislämpötilaikkunalla, vaikka kutistuminen on otettava huomioon muotin suunnittelussa, ja korkeatiheyksiset ja matalatiheyksiset lajikkeet viritetään yleensä erikseen sen sijaan, että niitä käsitettäisiin yhtenä reseptinä.
Lämpökovettuvia materiaaleja, kuten BMC tai bulkkimuovausmassa, käsitellään eri tavalla kuin kestomuoveja. Tynnyri pidetään suhteellisen viileänä ennenaikaisen kovettumisen estämiseksi, kun taas itse muotti kuumennetaan, jotta osa kovettuu, kun se täyttää ontelon, minkä vuoksi BMC-yhteensopivat koneet käyttävät eri tynnyri- ja ohjauskokoonpanoa kuin tavallinen termoplastinen puristin. PVC kulkee myös omaa polkuaan, sillä sen lämpöherkkyys vaatii korroosionkestäviä ruuveja ja tiukasti kontrolloituja piippulämpötiloja, kun taas PET vaatii perusteellisen esikuivauksen ja nopean tasaisen jäähdytyksen kirkkauden säilyttämiseksi.
Ruiskuvalettujen osien tärkeimmät sovellukset
Ruiskupuristetut osat ja ruiskuvalutuotteet saavuttavat lähes kaikki teollisuustuotteet kertakäyttöpakkauksista vuosien jatkuvaan käyttöön suunniteltuihin rakenneosiin. Pelkästään laitteiden ruiskuvalu kattaa kaiken pesukoneen tynnyreistä jääkaapin ovien sisäpinnoille, kun taas sama ydinprosessi tuottaa eri muotti-, ruuvi- ja sykliasennuksilla myös autojen sisäosia, lääkinnällisten laitteiden koteloita ja sähkökoteloita.
Autojen osat Kulutuselektroniikka Pakkaus ja juomien pullotus Teolliset komponentit Kuluttajatuotteet Lääketieteelliset laitteet Rakentaminen ja rakentaminen
Tietoja Highsunista
Ningbo Highsun Plastic Machinery Co., Ltd. sijaitsee Beilunin tiede- ja teknologiapuistossa Ningbossa, Kiinassa, alueella, joka tunnetaan teollisuudessa laajalti muovikoneiden valmistuskeskuksena. Tehdas kattaa enemmän kuin 120 000 neliömetriä ja on omistautunut HIGHSUN-merkkisten ruiskuvalukoneiden valmistukseen.
HIGHSUN Machinery on rakennettu lähes kahden vuosikymmenen keskittyneen kehityksen ja yli 50 vuoden kokemuksen emoyhtiössä pohjalta, ja se on tunnustettu Ningbon kolmen suurimman ruiskuvalukonevalmistajan joukossa ja Kiinan kymmenen suurimman muovivalukonevalmistajan joukossa. Yhtiö kuvailee lähestymistapaansa hienostuneeksi tuotantoprosessin hallintaan yhdistettynä tavoitteelliseen valmistuksen laatustandardiin.
HIGHSUNin tuotevalikoima kattaa sähköhydrauliset hybridikoneet, kaksilevykoneet, nopeat koneet, yksi- ja kaksiväriset koneet, BMC-koneet ja erilliset PET- ja PVC-sarjat, joiden puristusvoima on 98 tonnista 3 000 tonniin. Mukautetut kokoonpanot ovat saatavilla projekteille, jotka eivät kuulu vakioluettelon määrittelyyn. Ruiskuvalukoneiden toimittajana HIGHSUN kuvailee toimintafilosofiaansa huippuosaamisen ja muovauksen täydellisyyden tavoittelemiseksi, ja jokapäiväistä toimintaa ohjaa asiakaslähtöinen lähestymistapa.
120 000 neliömetriä Tehtaan jalanjälki
98T - 3000T Kiinnitys force range
Top 3 / Top 10 Sijoitus Ningbossa / Kiinassa

HXM servokone Sähköhydraulinen hybridiservosarja, joka kattaa laajan vetoisuusalueen ja on rakennettu älykkään servokäyttöjärjestelmän ympärille. Näytä sarja
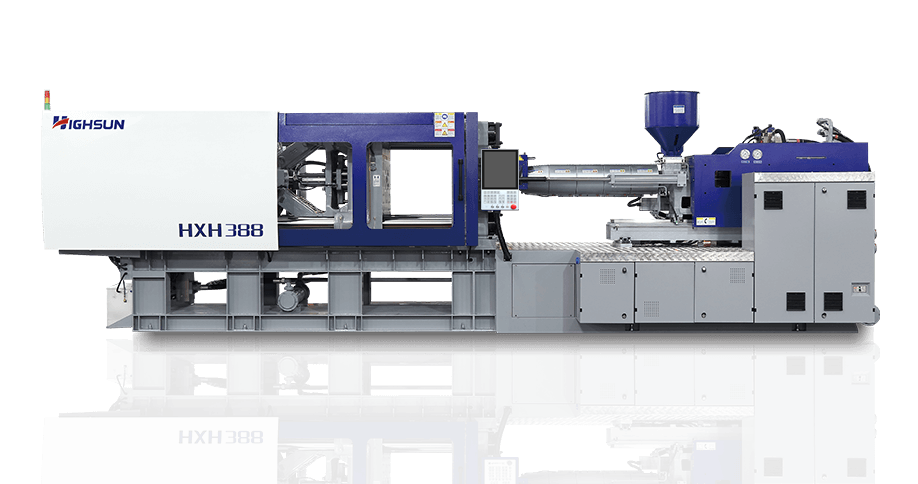
HXH nopea kone Korkea-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Näytä sarja

Kaksilevyinen HXZ-kone Suurikokoinen kaksilevysarja, joka on suunniteltu kompaktiin rakenteeseen ja tasaiseen puristusvoiman jakautumiseen. Näytä sarja

Täyssähköinen HYD-sarja Täysi servosähköinen käyttö kiristyksen, ruiskutuksen ja irrotuksen välillä takaa tarkan ja puhtaan tuotannon. Näytä sarja

PET-aihio Machine Erillinen PET-sarja, joka on suunniteltu nopeaan jäähdytykseen ja mittojen yhtenäisyyteen aihioiden valmistuksessa. Näytä sarja
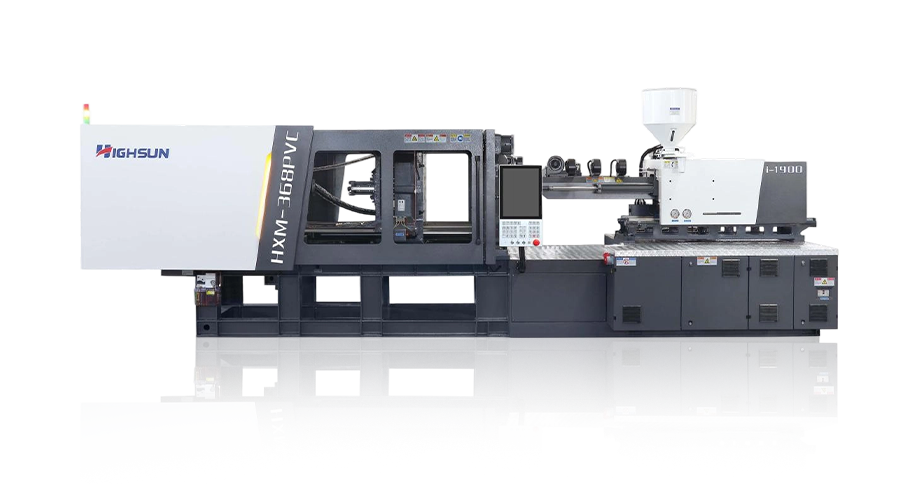
PVC-ruiskuvalukone PVC:lle omistettu sarja, jossa korroosionkestävät komponentit sopivat putkiliittimiin ja niihin liittyviin tuotteisiin. Näytä sarja
Usein kysytyt kysymykset
Q1 Mikä on ruiskuvalukone?
Ruiskuvalukone on valmistuslaitteisto, joka sulattaa muovihartsin ja ruiskuttaa sen paineen alaisena suljettuun muottiin, jossa se jäähtyy valmiiksi osaksi. Se on useimpien massatuotettujen muoviosien takana oleva ydinlaite.
Q2 Kuinka ruiskuvalukone toimii?
Se toimii toistuvan syklin kautta: muotti sulkeutuu ja puristaa, sula hartsi täyttää ontelon, pakkaus- ja pitopaine kompensoi kutistumista, osa jäähtyy ja muotti avautuu, jotta valmis osa voidaan poistaa ennen syklin toistumista.
Q3 Mitkä ovat erityyppiset ruiskuvalukoneet?
Yleisiä luokkia ovat hydraulikoneet, sähköhydrauliset hybridikoneet, täyssähkökoneet, kaksilevykoneet, nopeat koneet ja kaksiväriset koneet sekä erityiset PET- ja PVC-sarjat, jotka on rakennettu tietyille hartseille.
Q4 Kuinka valitsen ruiskuvalukoneen?
Aloita osasi puristusvoimavaatimuksesta, haarukoosta ja hartsista ja sovita ne sitten käyttötyyppiin, levyn kokoon ja ohjausjärjestelmään sekä siihen, kuinka hyvin tietty toimittaja voi tukea automaatio- ja materiaalitarpeitasi.
Q5 Minkä kokoisen ruiskuvalukoneen tarvitsen?
Koneen koko määräytyy yleensä suurimman osan projisoituneen alueen, materiaalin vaatiman ontelopaineen ja lyöntipainon mukaan, joten oikea koko riippuu tietyistä osista ja muoteista, joita aiot käyttää.
Q6 Kuinka monta tonnia ruiskuvalukonetta tarvitsen?
Vetoisuusvaatimukset vaihtelevat suuresti, pienten tarkkuuskomponenttien alle 100 tonnista useisiin tuhansiin tonneihin suuriin rakenneosiin, joten vetoisuus lasketaan tyypillisesti osaa kohti eikä oletetaan yleisestä keskiarvosta.
Q7 Kuinka lasken ruiskupuristuskoneen vetoisuuden?
Vetoisuus arvioidaan yleensä kertomalla osan projisoitu pinta-ala sopivalla hartsin ontelopainekertoimella ja lisäämällä sitten varmuusmarginaali. Laskelma vahvistetaan yleensä muotinvalmistajan tai koneentoimittajan kanssa ennen lopullista mitoitusta.
Q8 Kuinka valitsen oikean injektioyksikön?
Yhdistä injektioyksikön iskunkoko ja pehmitinkapasiteetti raskaimpaan osaan sekä kannattimet ja varmista sitten, että ruuvirakenne sopii hartsillesi, koska PVC-, PET- ja lasitäytteiset tekniset muovit vaativat kukin erilaisia ruuvi- ja tynnyrikokoonpanoja.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
