 ENG


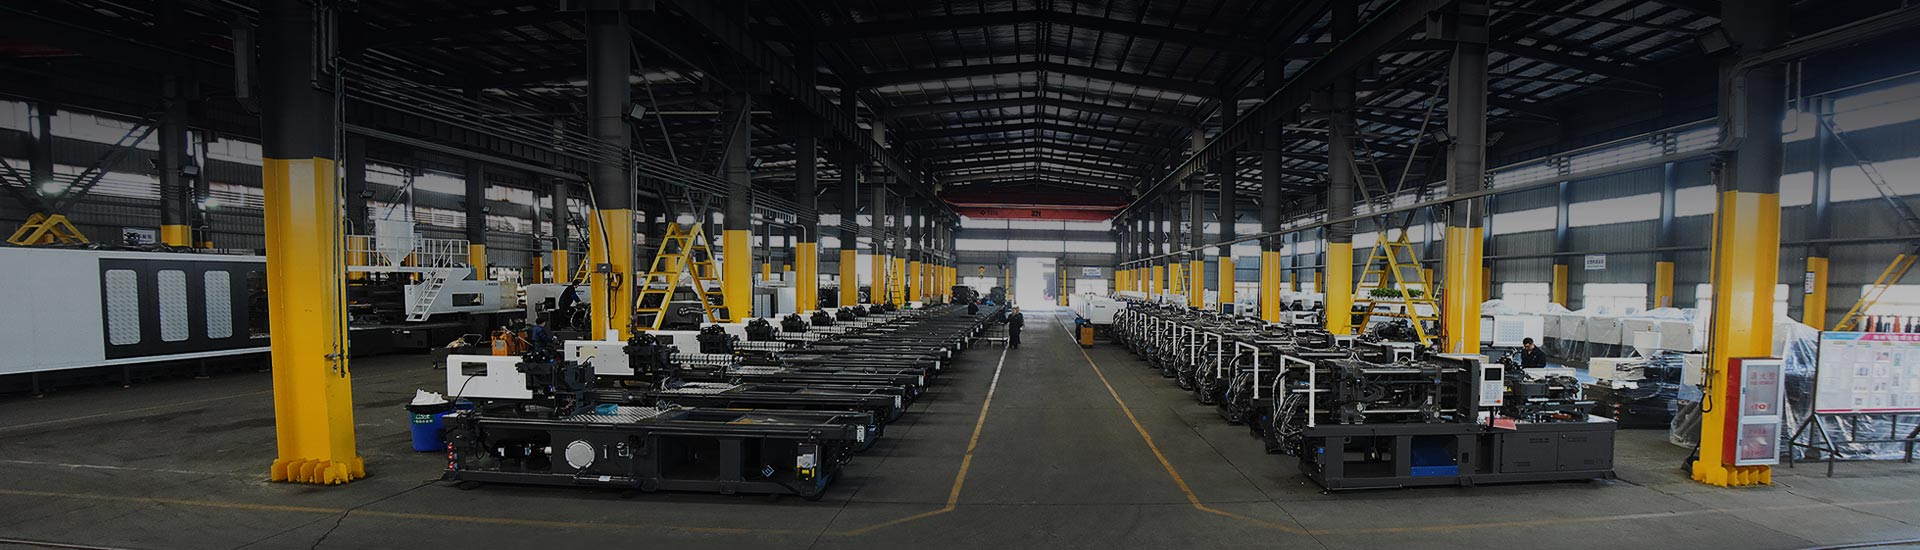
Kuvittele 16-onteloinen työkalu 1,2 mm ohutseinämäiseen ruoka-astiaan. Kaksi muottiliikettä tarjoavat samaa teräslaatua, samaa kuumakanavamerkkiä ja samaa kymmenen viikon toimitusaikaa. Yksi työkalu asettuu 9 sekunnin jaksoon, jossa romua on alle puoli prosenttia. Toinen tarvitsee 12 sekuntia ja viettää vaihteen salamaa perässä. Muovauskone on identtinen. Eri asia on, miten muotti on suunniteltu.
Lyhyt versio: kun suunnittelet ruiskumuotteja, päätät suurimman osan siitä, mitä osa maksaa seuraavan viiden vuoden aikana, ja kalleimmat virheet tapahtuvat kahden ensimmäisen viikon aikana. Seinän paksuus, veto, teräksen valinta, portin asento, jakoputken koko, jäähdytysjärjestely ja poisto ovat kaikki yhteydessä toisiinsa. Muuta seinämän paksuutta sen jälkeen, kun onkalolohko on kovettunut ja ostat uuden terän. Vaihda se CAD-tarkistuksen aikana ja se maksaa iltapäivän suunnitteluaikaa.
Prosessiohjaimet asettavat jäähdytyksen tyypillisesti noin puoleen tai kahteen kolmasosaan kokonaissyklistä, ja pakkaus, ruiskutus ja muottiliike muodostavat loput. Tämä yksittäinen tosiasia selittää, miksi jäähdytysasetelma, ei ruiskutusnopeus, on yleensä ensimmäinen paikka katsoa, kun työkalu kieltäytyy osumasta lainaamaan jaksoon.
Muovausjakson arvioitu osuus. Todelliset alueet muuttuvat seinämän paksuuden, hartsin ja koneen asetusten mukaan.
Aloita osasta, älä muotista
Ontelolohko ei voi pelastaa osaa, joka on piirretty ulkonäön vuoksi virtauksen sijaan. Ennen kuin muotin geometriaa mallinnetaan, neljä osatason sääntöä kantaa suurimman osan painosta.
- Tasainen seinämän paksuus. Paksut osat jäätyvät myöhemmin kuin ohuet, mikä aiheuttaa vajoamisjälkiä, aukkoja ja vääntymistä. Jos jäykkyyttä tarvitaan, lisää ripoja noin 50–60 prosenttiin nimellisseinästä sen sijaan, että paksuutat itse seinää.
- Luonnos. Pystypinnat vetäytyvät terästä vasten poiston aikana ja hankaavat osaa. Yleinen ohjaus on 0,5–1 aste sileillä pinnoilla, lisävetoa kuvioiduille pinnoille ja syville ytimille.
- Radii. Terävät sisäkulmat keskittävät jännityksen ja kuristavat sulaa. Sisäsäde, joka on vähintään puolet seinämän paksuudesta, on vakiolähtökohta.
- Alaleikkaukset. Jokainen alaleikkaus lisää sivuliikettä, nostimen tai kokoontaitettavan ytimen sekä huoltoa. Jotkut ovat väistämättömiä, mutta jokainen ansaitsee toisen kysymyksen.
Seinämän paksuus vaikuttaa myös kiertoaikaan enemmän kuin mikään muu yksittäinen muuttuja, koska se noudattaa neliösuhdetta, joka on kuvattu muovausteollisuudessa käytetyissä vakiolämmönsiirtoviitteissä.
Jäähdytysaika skaalautuu seinämän paksuuden neliöön, joten seinän kaksinkertaistaminen noin nelinkertaistaa sen jäätymiseen tarvittavan ajan.
| Ominaisuus | Yhteinen lähtöalue | Miksi sillä on väliä |
|---|---|---|
| Nimellisseinä (ABS, PP) | 1,5-3,0 mm ABS:lle; 0,8 - 3,0 mm PP:lle | Paksut seinät uppoavat, vääntyvät ja hidastavat kiertoa |
| Vetoa sileillä seinillä | 0,5-1 astetta | Vähentää irtoamisvastusta ja pinnan hankausta |
| Luonnos kuvioiduilla seinillä | Lisää noin 1 aste 0,025 mm tekstuurisyvyyttä kohti | Tekstuuri puree teräkseen ja tarttuu osaan |
| Rivan paksuus | 50-60 prosenttia nimellisseinästä | Estää uppoamisjälkiä kylkiluiden yläpuolella |
| Sisäkulman säde | Vähintään 0,5 x seinämän paksuus | Vähentää stressin keskittymistä ja parantaa virtausta |
| Tuuletussyvyys | 0,01 - 0,03 mm sulan viskositeetista riippuen | Vapauttaa jääneen ilman ilman salamaa |
Steel Choice ja levypino
Teräs noudattaa tilavuuden, hartsin ja pinnan vaatimuksia henkilökohtaisten mieltymysten sijaan. Esikarkaistu P20-tyyppinen teräs noin 30 HRC:llä sopii pienikokoisiin ja keskikokoisiin työkaluihin ja yksinkertaiseen geometriaan. 718-tyyppinen laatu noin 33–36 HRC:llä lisää sitkeyttä suurempiin ytimiin. Kun kuluminen tai pitkät tuotantojaksot ovat tärkeitä, käytetään tavallisesti karkaistua H13-tyyppistä terästä 48–52 HRC:llä esikarkaistuun pohjaan sijoitetuina välikkeinä. Ruostumaton S136-tyyppinen teräs, jonka lämpötila on noin 50–54 HRC, käsittelee syövyttäviä PVC-yhdisteitä sekä optisia ja lääketieteellisiä pintoja.
Muotti on myös pino levyjä, ja pino kiinnittää vetoisuuden, päivänvalon ja poistoiskun ennen kuin yksittäinen ontelo leikataan.
Yksinkertaistettu levypino: kiinnityslevyt kantavat kuorman, ontelo ja sydänkappaleet muotoilevat osaa ja ejektorin kotelo pitää irrotusjärjestelmän.
Portit, juoksijat ja tuuletus
Portin sijainti ratkaisee, mihin hitsauslinjat muodostuvat, kuinka tasaisesti ontelo pakkaa ja onko kosmeettinen merkki hyväksyttävä valmiissa kappaleessa. Neljä sääntöä kattaa useimmat tapaukset:
- Portti paksuimpaan osaan, jotta tiivistyspaine voi saavuttaa alueen, joka jäätyy viimeksi.
- Tasaa virtauspituus onteloiden välillä niin, että jokainen ontelo täyttyy samalla hetkellä.
- Aseta portin paksuus noin 50-60 prosenttiin osan seinästä; ohuemmat portit leikkaavat sulaa enemmän, mutta jäätyvät aikaisemmin.
- Aseta portti paikkaan, jossa pieni jälki on siedettävä, tai käytä kuumakärkiä, joka jättää hallitun jäljen.
Tuuletus on työn toinen puoli. Onteloon jäänyt ilma palaa, aiheuttaa lyhyitä laukauksia ja työntää ruiskutuspainetta ylöspäin. Tuuletusaukot leikataan tyypillisesti 0,01 - 0,03 mm syvyyteen sulatteen viskositeetista riippuen, ja ne sijoitetaan viimeiseen täyttökohtaan ja hitsauslinjan kohtiin.
Kuuma- ja kylmäkanavajärjestelmien laadullinen vertailu. Hot juoksijat vähentävät jätettä ja nopeuttavat kiertoa, mutta maksavat enemmän ja hidastavat värinmuutoksia.
Ohutseinämäinen pakkaus on selkein tapaus, jossa jalustan suunnittelu ja konevalinta on päätettävä yhdessä; the ohutseinämäinen tuote sivut näyttävät kuinka lyhyet virtauspituudet ja kuumat kärjet yhdistyvät nopeisiin ruiskutusyksiköihin.
Jäähdytysasettelu ja poistosuunnittelu
Jäähdytyskanavien tulee seurata osan ääriviivaa tasaisella etäisyydellä, yleensä 1,5–2,5 kertaa kanavan halkaisija poispäin pinnasta, ja kanavien välinen etäisyys on sama. Syvät ytimet tarvitsevat ohjauslevyjä, kuplimia tai lämpötappeja, koska suora porattu linja ei pääse tarpeeksi pitkälle korkeaan ytimeen. Hallitseva sääntö on tasapaino: ontelopuolen ja ydinpuolen tulee poistaa lämpöä samalla nopeudella, muuten osa käpristyy kohti kuumempaa puolta.
Poisto on paikka, jossa hyvin suunniteltu työkalu näyttää käytöksensä. Tappien tulee painaa jäykkiä alueita, kuten ulkonemia, kylkiluita ja sivuseiniä, ei koskaan tasaisia kosmeettisia pintoja. Käytä suurinta käytännöllistä tapin halkaisijaa, koska isompi tappi levittää kuormaa ja jättää matalamman jäljen. Syvävedetyt osat tarvitsevat usein irrotuslevyn, ilmanpoiston tai molempien yhdistelmän.
Sovita muotti koneeseen ennen teräksen leikkaamista
Muotin suunnittelu on valmis vasta, kun työkalu on tarkistettu puristimeen, jolla se toimii. Vahvista sidetangon etäisyys ja levyn koko, muotin enimmäis- ja vähimmäiskorkeus, ejektorin isku- ja iskukuvio, suuttimen säde ja suutinholkki sekä ruiskun koko, jonka tulisi olla noin 20–80 prosenttia tynnyrin tilavuudesta. Työkalu, joka on muutaman millimetrin liian korkea tai jonka ejektorikuvio ei sisällä lyöntireikiä, istuu lattialla sen sijaan, että se tekisi osia.
 HXM258-I: HXM-servo-ruiskuvalukone Ruiskuvalulaitteiden laajalla alueella 258T Energy Saving Servo Injection Molding Machine erottuu ihanteellisena valintana pienimuotoiseen tuotantoon... Näytä tuote →
Konetiedot kuuluvat suunnittelukatsaukseen, ei käyttöönottoviikkoon. Esimerkiksi 250 tonnin luokan yleiskäyttöinen servokone asettaa tunnetun sidontatangon etäisyyden, levykuvion ja ammuntakapasiteetin, joita muotin pohjan tulee noudattaa.
Suuret muotit tarvitsevat erilaisia tapoja
Kun osat ylittävät noin kilon, levyn taipuminen ja kuumakanavan tasapaino muuttuvat hallitseviksi riskeiksi. Tukipylväiden tulee istua suoraan hylsyn alla, koska tukematon sydänlevy taipuu ja aiheuttaa paksuusvaihtelua kappaleen poikki. Jakotukin tasapainotuksen tulisi pitää täyttöerot pisaroiden välillä muutaman prosentin sisällä, ja kaksilevyiset koneet ovat usein järkeviä, koska ne lyhentävät koneen jalanjälkeä ja lyhentävät kuivausjakson aikaa.
 HXZ1200: kahden levyn ruiskuvalukonesarja Neljä sidetankoa kantavat saman voiman tasaisesti, joten sen muottilevyn yhdensuuntaisuus on hyvä. Kahden nopean öljysylinterin käyttämänä muotin liikkeet ovat nopeita, tarkkoja ja ... Näytä tuote →
Rakenteelliset ja autojen osat ovat tämän luokan työkalujen tyypillinen koti, jossa lasitäytteiset hartsit lisäävät hankausta mekaanisen kuormituksen päälle.
Virheet, jotka juontavat juurensa muotin suunnitteluun
Suurin osa koneen aiheuttamista tuotantoongelmista päätetään paljon aikaisemmin. Alla oleva taulukko kartoittaa tavalliset epäillyt suunnittelusyihin.
| Vika | Tyypillinen suunnittelusyy | Suunnittelun korjaus |
|---|---|---|
| Salama | Riittämätön tuuletus tai heikko levytuki | Lisää tai syvennä tuuletusaukkoja; paksuntaa tukilevyä |
| Lyhyt laukaus | Alimittainen portti tai epätasapainoinen juoksija | Suurenna porttia; tasapainottaa juoksuputkien halkaisijat |
| Altaan jälkiä | Ripa tai uloke paksumpi kuin nimellisseinä | Pidä kylkiluut 50–60 prosentissa seinämän paksuudesta |
| Taistelu | Epätasainen jäähdytys sydämen ja ontelon välillä | Tasapainopiirit; lisää välilevyt syviin ytimiin |
| Hitsauslinjat | Portin asento jakaa virtauksen etuosan | Siirrä porttia; ilmaa hitsauslinjan sijainti |
| Ejektorin jälkiä | Pinnat liian pienet tai liian vähän | Suurenna tapin halkaisijaa; lisää nastat jäykille alueille |
Usein kysyttyjä kysymyksiä ruiskumuottien suunnittelusta
Q1. Mikä on tärkeintä ruiskumuotteja suunniteltaessa?
Osageometria ja seinämän paksuus ovat etusijalla, koska ne asettavat jäähtymisajan ja vikariskin. Osasta seuraa sitten portin asento, jäähdytystasapaino ja teräksen valinta.
Q2. Kuinka monta onteloa ruiskumuotissa tulisi olla?
Tasapainota teho koneen kapasiteettia ja työkaluriskiä vastaan. Laukauksen koon tulisi olla noin 20–80 prosenttia tynnyrikapasiteetista, ja uudet osat käynnistetään usein yhteen tai kahteen onteloon ennen skaalaamista.
Q3. Millaisen vetokulman ruiskuvaletut osat tarvitsevat?
Suunnittele 0,5–1 aste sileille seinille ja lisää noin 1 aste jokaista 0,025 mm:n pintakuviosyvyyttä kohti. Syvät ytimet ja joustavat hartsit tarvitsevat yleensä enemmän.
Q4. Kuinka muotin suunnittelu vaikuttaa ruiskupuristussykliin?
Jäähdytys is typically half to two-thirds of the cycle, so wall thickness and cooling layout dominate. Gate and runner sizing mainly influence packing time and scrap rate.
Q5. Mikä muottiteräs soveltuu parhaiten suurien volyymien tuotantoon?
Karkaistu H13-tyyppiset terät 48-52 HRC:ssä sopivat pitkiin ajoihin ja hankaaviin hartseihin, kun taas ruostumaton S136-tyyppinen teräs n. 50-54 HRC käsittelee syövyttäviä tai optisia töitä. Esikarkaistu P20 riittää pienemmille tilavuuksille.
Q6. Voiko yhtä muottimallia käyttää eri ruiskuvalukonemerkeillä?
Kyllä, jos paikannusrengas, suuttimen säde, ejektorikuvio, muotin korkeus ja sidontatangon etäisyys on standardoitu. Nämä viisi käyttöliittymää päättävät, onko työkalu kannettava puristimien välillä.
Muotisuunnittelun testi ei ole se, kuinka siistiltä se näyttää CAD:ssa, vaan se, toimiiko se samalla tunnissa ja kymmenessä tuhannessa tunnissa. Tarkastele osan geometriaa, terästä, virtausreittiä, jäähdytystasapainoa ja puristusrajapintaa, kun kaikki on vielä piirustusta, niin työkalu viettää elämänsä osien tekemiseen tekosyiden etsimisen sijaan.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
