 ENG


Pikavastaus: Kuinka valita oikea Ruiskuvalukone
Oikean ruiskuvalukoneen valinta alkaa puristusvoiman, ruiskun koon ja käyttötyypin sovittamisesta niihin osiin, joita tehdas aikoo valmistaa, ja sitten tarkistetaan tarkkuus, materiaalien yhteensopivuus, energiankulutus, jalanjälki, automaatiovalmius ja pitkäaikainen tuki. ruiskuvalukonetehdas kaikki vastaavat päivittäisiä tuotantotavoitteita. Alla olevissa osioissa käydään läpi kymmenen käytännön seikkaa järjestyksessä viitekaavioiden, vertailutaulukoiden ja yleisen muovinkäsittelykäytännön mukaisen vianetsintäkatsauksen kera.
- Puristusvoima ja vetoisuus - sovittaa vetoisuus osan ennustettuun pinta-alaan ja seinämän paksuuteen
- Laukauskoko ja piipun kapasiteetti - pitää haalauksen paino käyttökelpoisen osuuden sisällä piipun kapasiteetista
- Hydraulinen sähkö- tai hybridikäyttö - valitse vetotyyppi, joka sopii vetoisuusluokkaan ja syklin malliin
- Tarkkuus- ja ohjausjärjestelmä - Vahvista suljetun silmukan palaute tiukoille toleransseille
- Materiaalien yhteensopivuus - Tarkista ruuvin ja tynnyrin malli käytössä olevan hartsiperheen suhteen
- Energiatehokkuus - vertaa suhteellista energianottoa kuormitustasojen välillä suunnitellun vaihtokuvion osalta
- Koneen jalanjälki ja muottiin sopiva - Tarkista kiinnitystankojen etäisyys, muotin korkeusalue ja lattiatila
- Automaatiovalmius - Tarkista robotin asennusliitäntä ja tulon ulostulon synkronointi
- Huollon odotukset - suunnittele rutiiniöljyn, ruuvin ja kohdistuksen tarkastukset käyttöjakson ympärille
- Valmistajan tuki - arvioida tehtaan suunnittelusyvyys ja varaosaverkosto
Puristusvoima- ja vetoisuusvaatimukset
Puristusvoima pitää muotin puolikkaat suljettuina, kun sulaa muovia työnnetään sisään paineen alaisena, ja se on yleensä ensimmäinen erittely, jota ostajat vertaavat arvioidessaan minkä tahansa valmistajan koneita. ruiskuvalukonetehdas . Yleinen lähestymistapa muovinkäsittelyssä on arvioida puristustonni osan ja sen kannatinten ennustetusta alueesta, kerrottuna painekertoimella, joka on tyypillisesti noin 3-5 tonnia neliötuumaa kohti riippuen hartsista ja seinämän paksuudesta.
Muotin käyttäminen koneessa liian pienellä puristusvoimalla voi sallia muotin halkeamisen hieman auki ruiskutuksen aikana, jolloin syntyy välähdystä jakoviivaa pitkin, kun taas pienen muotin käyttäminen ylisuuressa koneessa lisää energianottoa sykliä kohden ja lisää sidontatankojen ja levyjen tarpeetonta kulumista. Tonnimäärän sovittaminen tiiviisti projisoituun osapinta-alaan suojaa sekä osan laatua että koneen pitkäikäisyyttä muotin koko käyttöiän ajan.
Tyypillinen puristusvoima osaluokittain
95T Pienet osat
240T Kotitalous
600T Autoteollisuus
1400T Suuret osat
Havainnollinen keskipisteviittaus yleisen osakategorian mukaan, todellinen vetoisuus vaihtelee seinämän paksuuden ja portin rakenteen mukaan
| Puristusvoiman alue | Tyypillinen levyluokka | Yleiset sovellukset |
|---|---|---|
| 60T - 130T | Kompakti | Pienet tarkkuuskomponentit, liittimet, kannet |
| 130T - 350T | Keskikokoinen | Kotitalous goods, appliance housings |
| 350T - 850T | Suuri | Autoteollisuus interior and structural parts |
| 850T ja yli | Extra Large Kaksi levyä | Lavat, suuret auto- ja teollisuusosat |
Puristusvoiman lukeminen osan geometrian rinnalla
Rivat, kohoumat ja ohuet virtaavat osat muuttavat tehollista projisoitua aluetta, jonka koneen on pidettävä kiinni, joten kaksi samankaltaista osaa voi silti vaatia eri vetoisuutta, kun seinämän paksuus ja ripamäärä huomioidaan. Lyhyt keskustelu muotin suunnittelijan kanssa ennen lukitsemista koneluokkaan riittää yleensä välttämään ali- tai ylimitoitettu valikoima myöhemmin projektin aikana.
Laukaisukoon ja piipun kapasiteetin yhteensopivuus
Ruiskupuristuskoneen ruiskun koko kuvaa sulan muovin enimmäismäärää tai painoa, jonka kone voi työntää ulos yhdellä jaksolla, ja se on tarkistettava tynnyrin kapasiteettia vastaan pelkän puristustonnimäärän sijaan. Usein muovauskäytännössä noudatettava ohje on se haulipainon tulisi tyypillisesti olla noin 40–75 prosenttia piipun nimelliskapasiteetista pitääkseen sulan viipymäajan ja plastisoinnin laadun käyttökelpoisella alueella.
Kun haulipaino on paljon tämän nauhan alapuolella, hartsi viettää enemmän aikaa lämmitetyn tynnyrin sisällä, mikä lisää herkkien materiaalien lämpöhajoamisen riskiä. Kun haulipaino työntyy paljon nauhan yläpuolelle, koneella saattaa olla vaikeuksia pehmittää materiaalia täysin käytettävissä olevan syklin sisällä, mikä johtaa epäyhtenäiseen sulan laatuun haaveesta toiseen.
- Varmista, että ruuvin halkaisija vastaa hartsin viskositeettia ja haluttua tehoa
- Tarkista ruuvin palautumisaika tavoitesyklin ajan kanssa
- Tarkista tällä hetkellä käytössä olevan hartsiperheen puristussuhde
- Pyydä ruiskupuristuskoneen tehtaalta tietystä muotista haulipainokoetiedot aina kun mahdollista
Hydrauliset sähkö- ja hybridikonetyypit
Hydraulisen ja sähköisen ruiskuvalukoneen vertailu perustuu suurelta osin siihen, kuinka jokainen käyttölinja muuttaa syöttötehon puristimen liikkeeksi, ruiskutusnopeudeksi ja pitopaineeksi. Hydraulijärjestelmät käyttävät pumppua ja venttiilipankkia öljyn siirtämiseen sylintereiden läpi. Tämä on kypsä ja hyvin ymmärretty lähestymistapa, joka on edelleen yleinen suurissa vetoisissa ja raskaassa työssä. Sähkökoneissa käytetään servomoottoreita ja kuularuuveja jokaisella akselilla, mikä tarjoaa ohjelmoitavan nopeuden ja asennon ohjauksen ja vähemmän lämpöä liikkeen lattialle. Hybridiiikoneissa servokäyttöinen hydraulipumppu ja sähköavusteiset akselit yhdistyvät, jotta puristusvoimakkuus yhdistyy nopeampaan vasteeseen ja alhaisempaan joutokäyntiin.
Hydrauliset sähkö- ja hybridiominaisuudet
Sähköinen Hybrid Hydraulinen
Yleinen ominaisuuksien vertailu perustuu tyypilliseen ajokäyttäytymiseen, ei tiettyyn koneen testitulokseen
Kaksi levyn ja nopean nopeuden kokoonpanoa
Erittäin suurissa tai erittäin nopeissa pyöräilysovelluksissa kaksi levyrakennetta poistavat perinteisen neljän sidontatangon asettelun suuremman muotin asennusalueen hyväksi, joka sopii suuriin auto- ja lavaluokan osiin. Nopeat kokoonpanot keskittyvät sen sijaan nopeaan ruiskutukseen sekä nopeaan muotin avaamiseen ja sulkemiseen, mikä sopii ohutseinämäisiin pakkauksiin ja kertakäyttöisiin tuotteisiin, joissa sykliaika ohjaa tehoa.
Tarkka toistettavuus ja ohjausjärjestelmä
Tasainen seinämän paksuus, mittojen vakaus tuotantoajon aikana ja vakaa syklistä toiseen toistettavuus riippuvat suuresti ohjausjärjestelmästä eikä pelkästä tonnistosta. Suljetun piirin paineen ja asennon palaute yhdistettynä reagoivaan ihmis-koneliitäntään mahdollistavat ruiskutusnopeusprofiilien, paineen siirtymäpisteiden ja jäähdytysajan lukitsemisen sellaisella resoluutiolla, jota avoimen silmukan perusjärjestelmä ei pysty vastaamaan.
Osat, joilla on tiukka mittatoleranssi, ohuet napsautussovitusominaisuudet tai kosmeettiset pinnat, kuten auton sisäverhoilu, hyötyvät yleensä servokäyttöisistä tai hybridialusoista, joissa on monivaiheinen ruiskutus- ja paineenpitoprofiili, koska nämä ominaisuudet ovat erityisen herkkiä laukausten väliselle vaihtelulle.
Materiaalien yhteensopivuus PP:stä teknisiin hartseihin
Ruiskuvalukone PP-sovelluksiin, kuten korkkiin, sulkimiin ja ohutseinäisiin astioihin, käyttää tyypillisesti yleiskäyttöistä ruuvirakennetta kohtuullisella vastapaineella, koska polypropeeni virtaa suhteellisen helposti ja pysyy työstettävänä melko leveässä käsittelyikkunassa verrattuna lämpöherkempiin hartseihin.
PVC vaatii alhaista puristusta, tuuletettua tynnyri- ja ruuviasettelua haihtuvien kaasujen vapauttamiseksi ja materiaalin hajoamisen välttämiseksi korotetussa tynnyrin lämpötilassa, kun taas PET tarvitsee yleensä nopeasti pyörivän, hyvin kuivatun syöttöjärjestelmän, joka on yhdistetty tiukkaan lämpötilan säätöön luontaisen viskositeetin suojaamiseksi. Rakenneosissa käytettävät täytetyt ja vahvistetut tekniset hartsit vaativat usein korkeamman ruiskutuspaineen ja kulutusta kestävän tynnyrin ja ruuvin käsittelyn. Toimitilat ruiskuvalukone autonosia varten sekoita usein useita näistä materiaaliperheistä samassa tuotantokerroksessa lasitäytteisistä nailonliittimistä pehmeän kosketuksen päällemuovaukseen, joten ruuvin ja tynnyrin joustavuus vuorossa on yhtä tärkeää kuin raakatonni.
| Resin perhe | Käsittelyhuomautus | Tyypillinen käyttö |
|---|---|---|
| Polypropeeni | Leveä käsittelyikkuna, yleiskäyttöinen ruuvi | Korkit, sulkimet, ohutseinäiset säiliöt |
| PVC | Tuuletettu piippu, alhainen puristusruuvi | Putkiliittimet, profiilikomponentit |
| PET | Vaatii perusteellisen kuivauksen ja tiukan lämpötilan hallinnan | Aihiot, pakkauskomponentit |
| Lasilla täytetty nylonia | Suositeltava kulutusta kestävä tynnyri ja ruuvikäsittely | Autoteollisuus and structural connectors |
Energiatehokkuus ja käyttökulutus
Sähkökäyttöiset käyttöakselit vievät yleensä tehoa lähemmäs reaaliaikaista kuormitusta, kun taas perinteinen hydraulipumppu pitää öljyn kiertämässä myös puristus- ja jäähdytysvaiheissa, kun mekaanista työtä tapahtuu vain vähän. Tämä on yksi tärkeimmistä syistä, miksi kaikilla sähkö- ja hybridikoneilla on taipumus osoittaa alhaisempi suhteellinen energiankulutus koko muovausjakson aikana, erityisesti muoteissa, joiden jäähdytysaika on pitkä suhteessa ruiskutusaikaan. Tekninen keskustelu servo- ja kiinteätilavuuksisista hydraulipumpuista viittaa yleensä huomattavasti pienempään sähkönkulutukseen servo- ja sähkölavoille syklin osittaisen kuormituksen ja tyhjäkäynnin osien aikana, koska lähtö skaalautuu välittömän kysynnän mukaan sen sijaan, että se toimisi vakiovirtausnopeudella.
Suhteellinen energianotto tuotantokuormituksen mukaan
Hydraulinen Hybrid Sähköinen
Käsitteellinen esitys kuormitus-energianottokuviosta, ei tietyn koneen mitattua tehoa
Laitokset, joilla on pitkät jäähdytysajat suhteessa ruiskutusaikaan, kuten paksuseinäiset pakkaukset, saavat yleensä suurimmat suhteelliset hyödyt hyväksyttävien vetoluokkien siirtämisestä hybridi- tai sähkökäyttöön yksinkertaisesti siksi, että perinteisen järjestelmän hydraulipumppu pyörisi muuten suurimman osan tyhjäkäyntiikkunasta.
Koneen jalanjälki ja muotin yhteensopivuus
Vetoisuuden lisäksi koneella on fyysinen jalanjälki, jonka määrittelevät kiinnitystangon etäisyys, levyn koko, muotin vähimmäis- ja enimmäiskorkeus sekä ejektorin iskunpituus, joiden kaikkien tulee sopia sekä kyseiseen muottiin että käytettävissä olevaan lattia- ja kattotilaan. Raidetangon etäisyyttä leveämpää muottia ei yksinkertaisesti voida asentaa riippumatta siitä, kuinka tarkasti vetoisuus vastaa osaa.
Ruiskuvalukone Structure Overview
Yksinkertaistettu rakennekuva, todellinen koneen layout vaihtelee vetoisuuden ja sarjan mukaan
Kaksi levyistä suurta tonnistokonetta tarvitsevat tyypillisesti pidemmän jalanjäljen muotin avoimella akselilla ja korkeamman kattovälin muotinvaihdoksia varten, joten laitoksen sijoittelu ja nosturin kapasiteetti kannattaa varmistaa ruiskupuristuskonetehtaalta ennen sitoutumista pelkkään paperin spesifikaatioihin perustuvaan tonnimäärään.
Automaatio- ja robottiintegraatiovalmius
Useimmat nykyiset tuotantolinjat yhdistävät muovauskoneen ylä- tai sivusyöttörobotin kanssa osien poistoa, välien sijoittelua tai muotin etiketöintiä varten, joten automaatiovalmius kannattaa tarkistaa ajoissa sen sijaan, että käsittelisi robotiikkaa jälkikäteen. Standardoitu asennusliitäntä kiinteälle levylle, digitaaliset tulo- ja lähtökohdat, jotka on synkronoitu muovausjakson kanssa, ja ohjausjärjestelmä, joka voi laukaista ulkoiset laitteet puhtaasti, lyhentävät integrointiaikaa, kun robotti tai myötävirtakuljetin on lisätty.
Solutyylistä valmistusta suunnittelevat tilat, joissa yksi kuljettaja valvoo useita koneita kerralla, hyötyvät yleensä mallien valinnasta, joilla on samanlainen ohjausliittymä ja automaatioprotokolla koko linjalla, koska tämä johdonmukaisuus lyhentää kuljettajien koulutusta ja yksinkertaistaa varaosien suunnittelua koko myymälässä.
Huoltovaatimukset ja pitkän aikavälin luotettavuus
Ruiskupuristuskoneen rutiinihuolto kattaa hydrauliöljyn kunnon ja suodatuksen, tynnyrin ja ruuvin kulumisen tarkastuksen, raidetangon ja levyn kohdistuksen tarkastukset ja ohjausjärjestelmän kalibroinnin, ja kunkin tehtävän tiheys riippuu käyttösuhteesta, hartsin hankaavuudesta ja ympäristön olosuhteista. Hiomaa lasilla täytettyä hartsia ympäri vuorokauden käyttävä kone tarvitsee luonnollisesti useammin ruuvin ja tynnyrin tarkastuksen kuin kevyesti kuormitettu kone, joka käyttää täyttämätöntä PP:tä.
| Oire | Yleinen syy | Suositeltu ensimmäinen tarkistus |
|---|---|---|
| Matala puristus- tai ruiskutuspaine | Kuluneet tiivisteet, pumpun kuluminen tai väärin kalibroitu anturi | Tarkista hydrauliöljyn taso ja pumpun kunto ja tarkista sitten anturin kalibrointi |
| Kone käy kuumana | Tukkeutunut öljynjäähdytin tai alhainen jäähdytysnesteen virtaus | Tarkasta lämmönvaihdin ja jäähdytysnestelinjat ennen prosessiasetusten säätämistä |
| Kone ei ruiskuta | Turvaportin lukitus, tyhjä suppilo tai tukkeutunut suutin | Varmista, että lukitukset ovat päällä ja materiaalin syöttö on keskeytymätöntä |
| Vilkku jakoviivalla | Riittämätön puristusvoima tai muotin kohdistusvirhe | Tarkista tonnimäärä uudelleen osapinta-alaa vasten ja tarkasta muotin irrotuslinja |
Yksinkertaisen ruiskupuristuskoneen vianetsintälokin pitäminen, oireen, vaihdon ja hartsierän kirjaaminen, paljastaa usein kuvion nopeammin kuin yksittäiset kertakorjaukset, ja se antaa valmistajan huoltotiimille hyödyllisen kontekstin, jos tekninen käynti tulee tarpeelliseksi.
Luotettavan valitseminen Ruiskuvalukone Manufacturer
Tekniset tiedot kertovat vain osan tarinasta, joten laitteiden takana olevan ruiskupuristuskoneen valmistajan arvioiminen on yhtä tärkeää kuin tonnimäärien vertailu. Muovin ruiskupuristuskoneiden valmistaja, jolla on oma suunnittelu, laaja puristusvoimaalue ja vakiintunut osa- ja huoltoverkosto, voi yleensä reagoida nopeammin, kun linja tarvitsee varaosan, prosessin säädön tai mukautetun muottiliittymän.
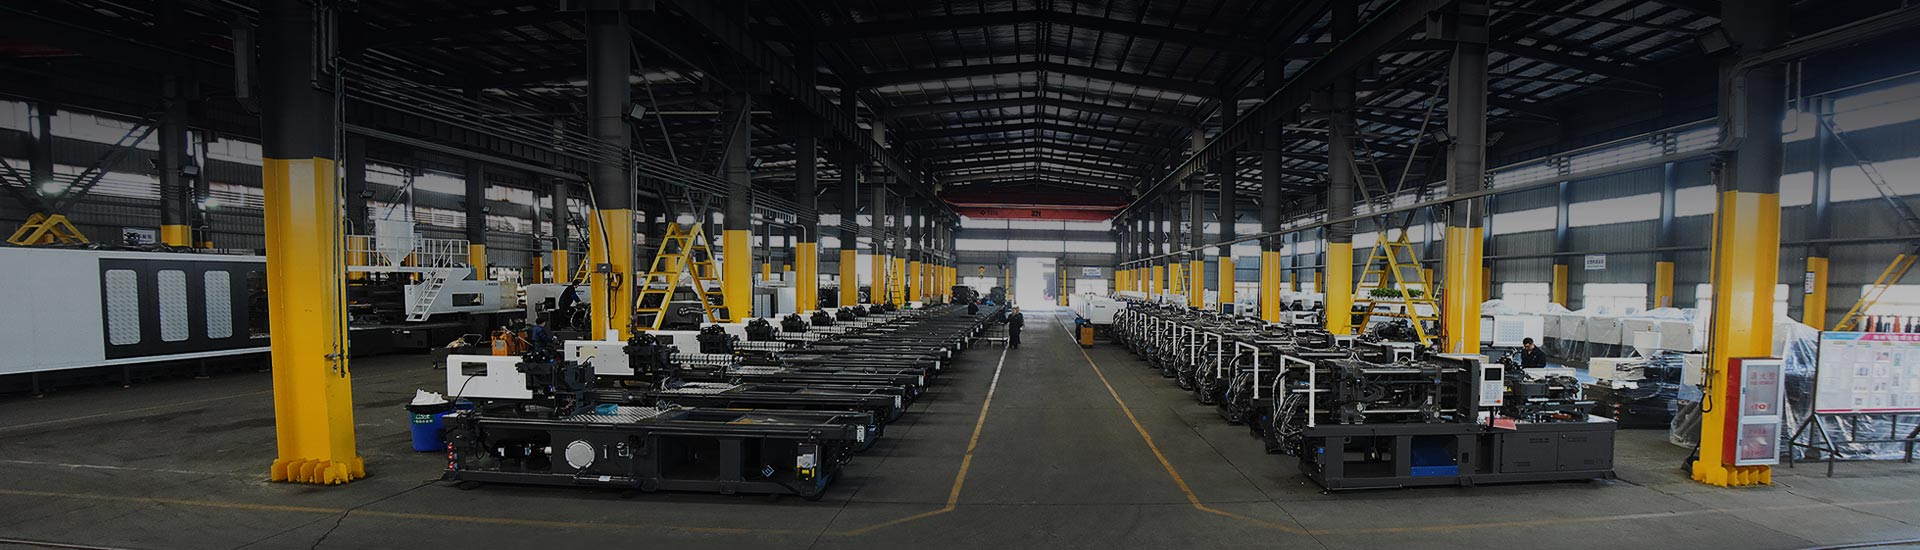
Ningbo Highsun Plastic Machinery Co., Ltd. on yksi esimerkki ruiskuvalukonevalmistaja Kiinasta, joka valmistaa laitteita Beilunin tiede- ja teknologiapuistosta Ningbossa, alueelta, joka liittyy läheisesti maan muovikoneiden toimitusketjuun. Tehdas kattaa yli 120 000 neliömetriä ja valmistaa HIGHSUN-tuotemerkkiä puristusvoiman alueella 98 tonnista 3000 tonniin, joka kattaa sähkö- ja öljyhybridisarjat, kaksi levysarjaa, nopeat sarjat, yksi- ja sekoitettu kaksoisvärisarja, BMC-sarja, PET-sarja ja PVC-sarja sekä räätälöityjä kokoonpanoja, jotka vaativat tietyn muovatun hartsin.
| sarja | Ensisijainen painopiste | Merkittävä piirre |
|---|---|---|
| Sähköinenity And Oil Hybrid | Yleiskäyttöinen tuotanto | Tasapainottaa tarkkuuden pienemmällä tyhjäkäynnin energiankulutuksella |
| Two Platen | Suuri scale components | Leveämpi muotin asennusalue ilman raidetangon rajoituksia |
| Suuri nopeus | Ohut seinä ja nopeat pyöräilyosat | Nopea ruiskutus ja muotin liike |
| Kaksinkertainen väri | Monia materiaaleja ja monivärisiä osia | Saatavilla yksi- ja sekavärisiä kokoonpanoja |
| BMC | Irtotavarana muovausmassaosat | Prosessi on viritetty rehuseosten ominaisuuksien mukaan |
| PET | Aihiot ja pakkausosat | Nopea pyöräily tiukalla lämpötilan säädöllä |
| PVC | Profiili- ja liitososat | Ilmastoitu tynnyri, joka sopii haihtuviin päästöihin |
Hyödyllinen käytäntö verrattaessa mitä tahansa ruiskuvalukonevalmistajaa on kysyä vertailukohteita, joissa on samanlainen osaperhe, pyytää sykliaikatietoja vertailukelpoisesta muotista ja vahvistaa tyypillinen läpimenoaika varaosille, kuten tynnyreille, ruuveille ja hydraulikomponenteille, koska jatkuvalla tuella on usein enemmän merkitystä koneen käyttöiän aikana kuin pelkällä alkuperäisellä spesifikaatiolomakkeella.
Usein kysytyt kysymykset
Mikä on ruiskuvalu
Ruiskupuristus on valmistusprosessi, jossa muovipellettejä kuumennetaan, kunnes ne sulavat, ja ruiskutetaan sitten paineen alaisena suljettuun teräsmuottiin, jossa materiaali jäähtyy ja jähmettyy ontelon muotoon ennen kuin osa työnnetään ulos ja sykli toistuu.
Kuinka paljon muovin ruiskupuristuskone maksaa
Kustannukset riippuvat puristusvoimasta, vetotyypistä, ohjausjärjestelmästä, automaatiopaketista ja vaaditusta räätälöinnin tasosta, joten luvut vaihtelevat suuresti kompaktin hydraulimallin ja suuren automatisoidun sähkö- tai hybridilinjan välillä. Osapiirustusten ja odotetun tuotantomäärän jakaminen ruiskuvalukoneen valmistajan kanssa on luotettavin tapa saada tarkka tarjous tietystä projektista.
Mikä on paras ruiskuvalukone pienyritykselle
Pienempi yritys aloittaa yleensä kartoittamalla odotetun osan koon, seinämän paksuuden ja kuukausimäärän ja valitsemalla sitten alimman vetoisuusluokan, joka kattaa mukavasti nykyiset ja lähiajan muottivaatimukset, koska vaatimaton puristusvoimakone, jossa on tilaa automaatiolle myöhemmin, tarjoaa yleensä enemmän joustavuutta kuin sitoutuminen yhteen suureen puristukseen aikaisin.
Kuinka valitsen ruiskuvalukoneen
Ruiskuvalukoneen valinta toimii hyvin, kun tarkastellaan vaihe vaiheelta puristusvoimaa, iskun kokoa, vetotyyppiä, tarkkuustarpeita, materiaalien yhteensopivuutta, energiankäyttöä, lattiatilaa, automaatiovalmiutta, huolto-odotuksia ja valmistajan tukiverkostoa, joka on sama ketju, jota käsitellään tässä artikkelissa.
Miksi ruiskupuristuskoneellani on alhainen paine
Matalapainelukemat johtuvat yleensä kuluneista hydraulitiivisteistä tai pumpun tehon menetyksestä, väärin kalibroidusta paineanturista tai hydraulipiiriin jääneestä ilmasta, joten öljyn kunnon, pumpun tehon ja anturin kalibroinnin tarkistaminen on järkevä ensimmäinen askel ennen prosessiohjelman säätämistä.
Miksi ruiskupuristuskoneeni ylikuumenee
Ylikuumeneminen liittyy usein tukkeutuneeseen tai hilseilevään öljynjäähdyttimeen, rajoitettuun jäähdytysnesteen virtaukseen, vialliseen jäähdytystuulettimeen tai myymäläympäristöön, jossa on korkea ympäristön lämpötila ja rajoitettu ilmavirta hydraulisäiliön ympärillä, joten jäähdytyspiiri on yleensä ensimmäinen tarkastuspaikka.
Miksi ruiskupuristuskoneeni ei ruiskuta?
Konetta, joka ei ruiskuta, pitää usein ylhäällä turvaportti tai lukitus, joka ei ole täysin aktivoitunut, tyhjä tai siltaava suppilo, tukossa oleva suutin tai ohjausjärjestelmään merkitty vika, joten näiden tarkistusten suorittaminen järjestyksessä ennen prosessiparametrien koskettamista kaventaa syyn yleensä nopeasti.
Miksi ruiskupuristus tuottaa välähdystä
Halkaisuviivan välähdys viittaa tyypillisesti puristusvoimaan, joka on liian alhainen osan projisoituun alueeseen nähden, muottiin, joka ei ole oikein kohdistettu tai jossa on kuluneet irtopinnat, tai ruiskutuspaine, joka on asetettu korkeammaksi kuin muotin ja puristustonnimäärät kestävät turvallisesti, joten vetoisuuslaskelman tarkistaminen muotin tarkastuksen ohella on hyvä lähtökohta.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
